Dieses Projekt eignet sich hervorragend für Personen, die bereits etwas Erfahrung mit CNC-Fräsen haben.
Da die Teile für dieses Projekt relativ lang sind, ist eine gute Klemmung sehr wichtig! Wir empfehlen, mindestens alle 10 cm eine Klemme (oder Schraube) zu verwenden, um Vibrationen zu reduzieren und die Qualität der Oberfläche zu verbessern.
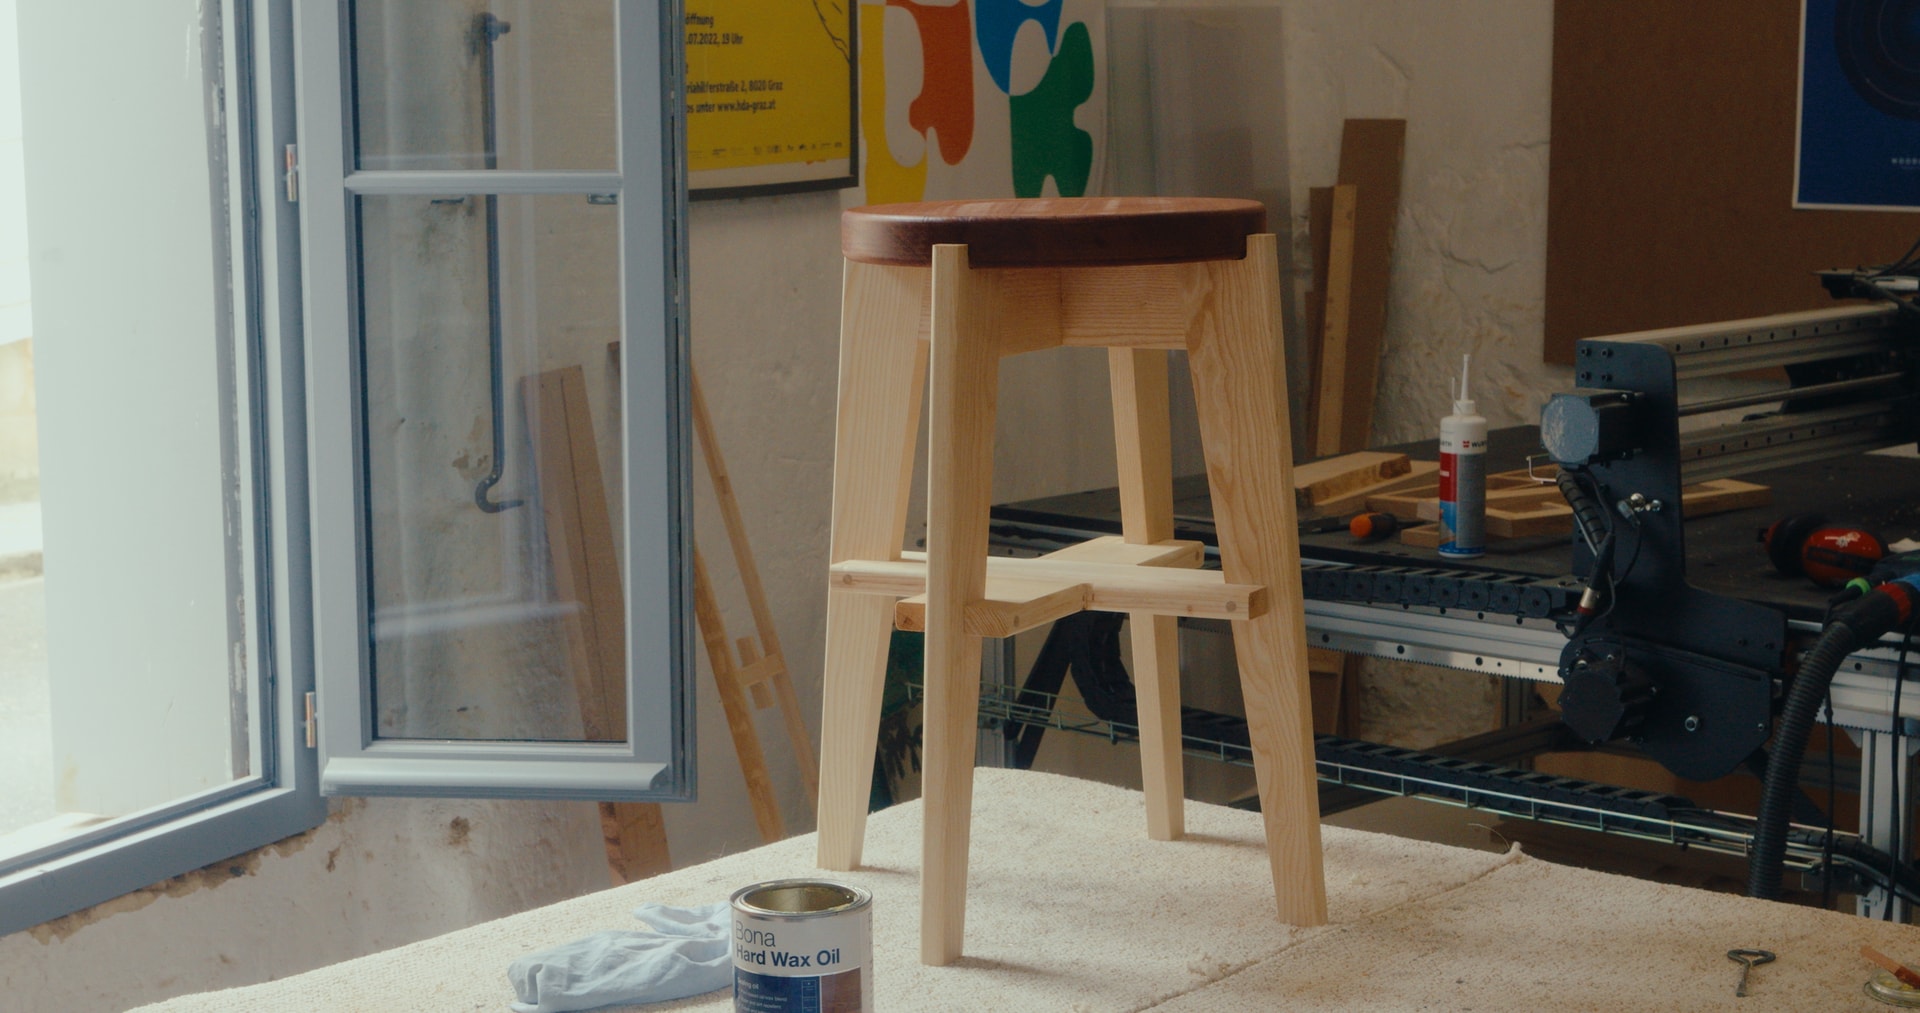
Der Ständer besteht aus 2 identischen Beinen, die jeweils aus 3 Teilen bestehen: Lange Vertikale - Kurze Vertikale & Horizontale;
Wenn Sie mit Fusion vertraut sind, können Sie auch einen neuen Gcode aus dem CAD-Körper erstellen, um die Beine in einer 1-Kontur-Operation herzustellen. Sie könnten z. B. Sperrholz verwenden, um den Ständer aus zwei einteiligen Beinen herzustellen, was viel schneller ginge und die Kosten des Ständers reduzieren würde.
Material
Jedes Bein besteht aus 3 Teilen und somit aus 3 G-Codes;
- Der lange vertikale Teil benötigt ein Material von 40 x 378 x 20 mm
- Ein kurzes vertikales Teil erfordert einen Schaft von 168 x 46 x 20 mm
- Für den horizontalen Teil wird ein 289 x 61 x 20 mm großes Material benötigt.
Wir haben für unseren Ständer Buchenholz verwendet, aber Sie können jedes beliebige Material für dieses Projekt verwenden.
Tipps
1) Überdimensionieren Sie Ihr Material (+20 mm auf jeder Seite), um es richtig auf dem Spoilerbrett zu befestigen. Eine feste Befestigung auf dem Spoilerbrett verhindert nicht nur, dass Ihr Werkstück herumfliegt, sondern reduziert auch die Vibrationen während des Fräsens und verbessert so die Oberflächengüte.
Lesen Sie unseren Artikel"Vorschübe und Geschwindigkeiten erklärt", um mehr über den Einfluss der Parameter auf Ihre Fräsergebnisse zu erfahren.
2) Wenn Sie, wie wir, Massivholz verwenden, müssen Sie auf die Faserrichtung achten! Die Maserung sollte parallel zur langen Kante eines jeden gefrästen Stücks verlaufen. Eine andere Ausrichtung des Fräsers würde die strukturelle Integrität des Fräsanschlags zerstören, und er würde beim Gebrauch schnell brechen.
| Gute Faserrichtung |
Schlechte Faserrichtung |
 |
 |
Schaftfräser
Wir haben für dieses Projekt einen 6 mm 3-Schneiden-Fräser verwendet. Sie können einen solchen direkt in unserem Webshop kaufen.
Sie können auch das Autodesk Fusion 360-Projekt bearbeiten, um einen anderen Schaftfräser zu verwenden.

CNC-Fräsen
Jedes Bein besteht aus 3 Teilen, so dass für jedes Bein 3 G-Code-Dateien erforderlich sind.
Langer vertikaler Teil
Dieser Teil besteht aus 2 Arbeitsgängen:
- Das Bohren der Löcher für das Seil, das die beiden Beine zusammenhält, und für die Hundeknochen. Die Spindel sollte auf 20.000 bis 25.000 Umdrehungen pro Minute eingestellt werden, da der Einstechvorschub 1.000 mm/min beträgt. Wir verwenden ein Eintauchen von 3 mm, um eine gute Spanabfuhr zu ermöglichen.
- Bei einer 2D-Kontur verbleiben 0,3 mm axiales Aufmaß, während ein "-0,1 mm"-Radialaufmaß genügend Spielraum schafft, um das Teil "horizontal" einzupassen. Die Spindel sollte zwischen 20.000 und 25.000 Umdrehungen pro Minute laufen, da die Vorschubgeschwindigkeit 2.000 mm/min bei 3 mm Durchgang beträgt.
Kurzer vertikaler Teil
Dieser Teil besteht aus 2 Arbeitsgängen: .
- Bohren der Löcher für die Hundeknochen. Die Spindel sollte auf 20.000 bis 25.000 Umdrehungen pro Minute eingestellt werden, da der Eintauchvorschub 1.000 mm/min beträgt. Wir verwenden einen Einstich von 3 mm, um eine gute Spanabfuhr zu gewährleisten.
- Bei einer 2D-Kontur verbleibt ein axiales Aufmaß von 0,3 mm, während ein radiales Aufmaß von -0,2 mm genügend Spielraum schafft, um das Teil "horizontal" einzupassen. Die Spindel sollte zwischen 20.000 und 25.000 Umdrehungen pro Minute laufen, da die Vorschubgeschwindigkeit 2.000 mm/min bei 3 mm Durchgang beträgt.
.
Horizontal
Dieser Teil besteht aus 2 Arbeitsgängen: .
- Bohren der Löcher für die Hundeknochen. Die Spindel sollte auf 20.000 bis 25.000 Umdrehungen pro Minute eingestellt werden, da der Einstechvorschub 1.000 mm/min beträgt. Wir verwenden ein Eintauchen von 3 mm, damit die Späne gut abtransportiert werden können.
- Eine 2D-Kontur hinterlässt ein axiales Aufmaß von 0,3 mm. Die Spindel sollte zwischen 20.000 und 25.000 U/min laufen, da die Vorschubgeschwindigkeit 2.000 mm/min bei 1,5 mm Durchgang beträgt.

Ressourcen herunterladen